


Cat:CNC -Rollfräsmaschine
CNC -Rollring -Fräsmaschine
Wir haben umfangreiche Erfahrungen in der Verarbeitung und Verwendung von Bewehrungsrollen gesammelt und eingehende Analysen und Forschungen über d...
Siehe Details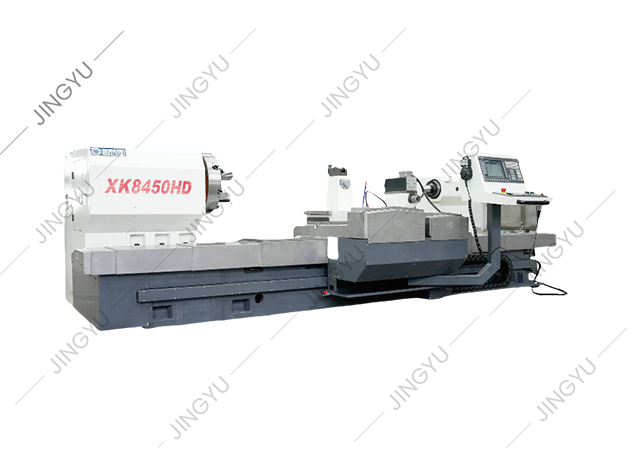
Wenn Sie in eine Maschinenwerkstatt gehen, ist die Drehmaschine das Arbeitstier, das rohes Stangenmaterial in Wellen, Buchsen und präzise dimensionierte Komponenten verwandelt. Doch bei der Lücke zwischen einem sauberen Schnitt und einem Ausschusswerkstück geht es selten um pure Leistung. Es geht um Methode. Beim sicheren und genauen Betrieb einer Drehmaschine kommt es auf einen wiederholbaren Ablauf an: Überprüfen Sie die Maschine, befestigen Sie das Werkstück sicher, stellen Sie das Werkzeug auf die Mitte, wählen Sie eine realistische Geschwindigkeit und einen realistischen Vorschub und führen Sie dann einen kontrollierten ersten Schnitt durch. Ein neuer Bediener sollte auch den Drehwinkel und den Abstand zwischen den Spitzen kennen; Der Versuch, Arbeiten über diese Grenzen hinaus zu bearbeiten, führt zu Vibrationen und Werkzeugversagen. Beherrschen Sie die grundlegende Abfolge, und alle folgenden Arbeitsgänge – Plandrehen, Drehen, Nuten und Abstechen – werden zu einer Angelegenheit sorgfältiger Messungen und kleiner Anpassungen.
Überprüfen Sie die Drehmaschine, bevor Sie die Bedienelemente berühren. Stellen Sie sicher, dass die Spannbacken sauber und frei von Spänen sind, der Werkzeughalter fest sitzt und die Führungen einen leichten Ölfilm aufweisen. Stellen Sie sicher, dass der Spannschlüssel aus dem Spannfutter entfernt ist, bevor Sie die Spindel starten. Diese einfache Angewohnheit verhindert den häufigsten Drehunfall: ein Spannfutterschlüssel, der aus der rotierenden Baugruppe geschleudert wird. Stellen Sie außerdem sicher, dass das Schneidwerkzeug scharf und für das Material richtig geschliffen ist. Überprüfen Sie den Kühlmittelstand, wenn die Maschine Kühlmittel verwendet, und stellen Sie sicher, dass die Spänewanne nicht überläuft. Räumen Sie anschließend den Bereich um die Maschine frei. Lose Lumpen, Werkzeuge und Rohmaterial gehören auf die Werkbank, nicht auf das Drehbankbett.
Sicherheit an einer Drehmaschine ist keine Liste von Schlagworten; es handelt sich um eine Reihe physikalischer Grenzen. Tragen Sie stets eine Schutzbrille. Tragen Sie bei laufender Spindel keine Handschuhe, weite Ärmel oder Schmuck. Greifen Sie niemals über ein rotierendes Werkstück, um Späne zu entfernen; Stoppen Sie die Spindel und verwenden Sie eine Bürste. Halten Sie Ihre Hände vom Spannfutter und der Schneidzone fern. Wenn ein Werkstück zu klappern oder zu vibrieren beginnt, stoppen Sie die Maschine und beheben Sie das Problem, statt sich durchzudrücken. Lassen Sie die Maschine niemals unbeaufsichtigt laufen. Wenn Sie die Oberflächenbeschaffenheit überprüfen oder das Werkzeug inspizieren müssen, stoppen Sie zuerst die Spindel. Für Bediener, die von manuellen auf CNC-Drehmaschinen umsteigen, bestehen zusätzliche Gefahren, wie etwa programmierte Eilgänge und automatische Werkzeugwechsel. Praktische Anleitung zu Verbesserung der Betriebssicherheit an CNC-Rollendrehmaschinen behandelt diese Situationen ausführlicher.
Für die meisten Arbeiten ist ein selbstzentrierendes Dreibackenfutter die schnellste Möglichkeit, Rundmaterial zu halten. Stellen Sie sicher, dass das Werkstück vollständig sitzt und die Backen auf einer kreisförmigen Fläche und nicht an Ecken greifen. Lassen Sie nur so viel Material herausstehen, dass für den Eingriff ausreichend ist. Ein übermäßiger Überhang führt zu Durchbiegung und Rattern. Verwenden Sie bei langen Wellen eine Reitstockspitze oder eine Lünette, um das andere Ende abzustützen. Wechseln Sie bei quadratischen oder unregelmäßigen Rohlingen zu einem unabhängigen Vierbackenfutter und geben Sie die Teilgenauigkeit an. Dies erhöht die Rüstzeit, ist aber die richtige Art, unrundes Material zu halten. Bei Heavy-Roll-Anwendungen sind Werkstücke oft zu groß für ein Standardspannfutter, weshalb a CNC-Rollendrehmaschine Verwendet verstärkte Spannfutter und Planplatten, die für eine hohe Rundlaufgenauigkeit bei hoher Belastung ausgelegt sind.
 Großhandel für Walzendrehmaschinenfabrik, Lieferanten Nantong Jingyu Machinery Co., Ltd. ist eine chinesische Walzendrehmaschinenfabrik und Lieferant von CNC-Walzendrehmaschinen, die im Großhandel Walzendrehmaschinen zum Verkauf herstellt Produkt anzeigen →
Das Schneidwerkzeug muss mit seiner Spitze genau auf der Spindelmittellinie eingestellt werden. Ein zu hoch eingestelltes Werkzeug reibt und verschleißt; Ein zu niedriger Werkzeugsatz kann zu Rattern oder Einschneiden führen. Bei den meisten Dreharbeiten sollte sich das Werkzeug dem Werkstück in einem seitlichen Schneidkantenwinkel von etwa 90 Grad nähern, mit genügend vorderem Freiraum, um Reibung zu vermeiden. Ziehen Sie den Werkzeughalter fest an und machen Sie einen Probeschnitt, bevor Sie mit der vollständigen Bearbeitung beginnen.
Drei Schnittparameter beeinflussen das Ergebnis: Spindeldrehzahl, Vorschubgeschwindigkeit und Schnitttiefe. Beim manuellen Drehen wird die Spindeldrehzahl häufig als Schnittgeschwindigkeit in Oberflächenmetern pro Minute ausgedrückt. Höhere Geschwindigkeiten und Vorschübe tragen das Metall schneller ab, erhöhen aber auch die Hitze und den Werkzeugverschleiß. Um die Spindeldrehzahl einzustellen, verwenden Sie die Formel U/min = (Schnittgeschwindigkeit × 1000) / (π × Werkstückdurchmesser). Für eine 50-mm-Weichstahlstange bei 30 m/min ergibt das etwa 190 U/min. Ein sicherer Ausgangspunkt für Weichstahl mit Schnellarbeitsstahlwerkzeugen ist eine Schnittgeschwindigkeit von 25–35 Metern pro Minute, ein Vorschub von 0,1–0,3 Millimeter pro Umdrehung und eine Tiefe zwischen 0,5 und 2,5 Millimeter. Die folgende Tabelle gibt konservative Startwerte an; Anpassung basierend auf dem tatsächlichen Werkstück- und Werkzeugzustand.
| Betrieb | Schnittgeschwindigkeit (m/min) | Vorschub (mm/U) | Schnitttiefe (mm) |
|---|---|---|---|
| Schruppen | 25 | 0,20–0,40 | 1,5–2,5 |
| Abschluss | 30–40 | 0,05–0,15 | 0,20–0,50 |
Bei Hartmetallwerkzeugen können die Schnittgeschwindigkeiten zwei- bis dreimal höher sein. Der wichtige Punkt ist, konservativ zu beginnen, auf das Geräusch des Schnitts zu achten und die Parameter nur dann zu erhöhen, wenn Maschine und Werkzeug stabil sind.
Gegenüber produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Beim Geradedrehen verringert sich der Durchmesser des Werkstücks über eine Länge. Verwenden Sie ein Rechtsdrehwerkzeug und führen Sie es vom Ende des Reitstocks in Richtung Spindelstock vor, es sei denn, Sie schneiden bis zur Schulter. Ermitteln Sie die Schnitttiefe anhand des Durchmessers und überprüfen Sie den Durchmesser nach jedem Durchgang mit einem Messschieber oder einem Mikrometer, um zu kleine oder übergroße Teile zu vermeiden. Schneidflüssigkeit sollte gleichmäßig auf die Schneidkante aufgetragen werden, um die Wärme abzuleiten und die Oberflächengüte zu verbessern.
Bei Nuten stellen Sie das Werkzeug auf die gewünschte Breite ein und führen es gerade bis zur Tiefe ein. Für eine Schulter bearbeiten Sie zuerst den größeren Durchmesser, dann den kleineren Durchmesser und glätten die Ecke mit einem kleinen Werkzeug. Beim Abstechen wird eine schmale Klinge radial mit niedriger Geschwindigkeit und reichlich Schneidflüssigkeit vorgeschoben. Reduzieren Sie beim Schneiden von unterbrochenen Flächen oder tiefen Nuten in jedem Fall die Spindeldrehzahl, um Rattern zu vermeiden.
Genaues Drehen ist keine Vermutung. Stoppen Sie nach einem Probeschnitt die Spindel und messen Sie den Durchmesser mit einem Außenmikrometer oder Messschieber. Vergleichen Sie die Messung mit dem Ziel und verwenden Sie dann den Kreuzschieber-Mikrometerring, um die Tiefe zu erhöhen oder zu verringern. Wenn Sie sich der endgültigen Größe nähern, machen Sie einen sehr leichten Durchgang und messen Sie erneut. Wenn das Teil an einem Ende größer ist als am anderen, ist der Reitstock falsch ausgerichtet; Passen Sie den Reitstockversatz an und nehmen Sie einen weiteren Schnitt vor. Bedenken Sie, dass sich ein frisch geschnittenes Teil durch die Schneidhitze ausdehnen kann; Wenn Sie eine enge Toleranz benötigen, lassen Sie das Teil vor der endgültigen Messung auf Raumtemperatur abkühlen. Auf CNC-Drehmaschinen gelten die gleichen Prinzipien, aber die Maschine verwendet programmierte Werkzeugversätze, um Größenkorrekturen automatisch vorzunehmen.
Bei einer manuellen Drehmaschine erfolgt jede Entscheidung in Echtzeit: Der Bediener stellt die Geschwindigkeit ein, bewegt den Schlitten und liest die Skala ab. Eine CNC-Drehmaschine verlagert einen Großteil dieser Verantwortung in das Programm. Der Bediener montiert immer noch das Werkstück, stellt die Werkzeugversätze ein und führt die Erststückprüfung durch, aber die Maschine steuert den Schnittweg, den Vorschub und die Spindelgeschwindigkeit konsistent. Dies ist besonders wertvoll bei komplexen Profilen und sich wiederholenden Chargen. Für Betriebe, die große oder schwere Walzen drehen, können mit einer hochpräzisen CNC-Drehmaschine Konturen bearbeitet werden, die mehrere manuelle Vorgänge und spezielle Formwerkzeuge erfordern würden. CNC ermöglicht auch prozessbegleitendes Messen und automatische Werkzeugkompensation, diese Funktionen hängen jedoch von der Genauigkeit der Ersteinrichtung ab. Das Verständnis des Bedieners für die Grundlagen des Schneidens bleibt jedoch unerlässlich; Ein CNC-Programm kann eine stumpfe Wendeschneidplatte, ein unsicheres Werkstück oder einen schlechten Versatz nicht reparieren.
Das Bedienen einer Drehmaschine ist keine einzelne Fähigkeit, sondern eine Kette kleiner Entscheidungen. Beginnen Sie mit einer sauberen Maschine und einem scharfen Werkzeug, halten Sie das Werkstück fest, wählen Sie vernünftige Geschwindigkeiten und messen Sie bei jedem Schritt. Ob Sie eine manuelle Maschine oder ein CNC-Modell betreiben, diese Grundlagen entscheiden darüber, ob Sie gute Teile oder Ausschuss produzieren. Für Betreiber und Anlagenbauer, die Maschinenoptionen vergleichen möchten, finden Sie die Produktinformationen unter Nantong Jingyu Machinery Bietet einen praktischen Ausgangspunkt für die Bewertung von Walzendrehmaschinen, Schleifmaschinen und Fräsmaschinen.
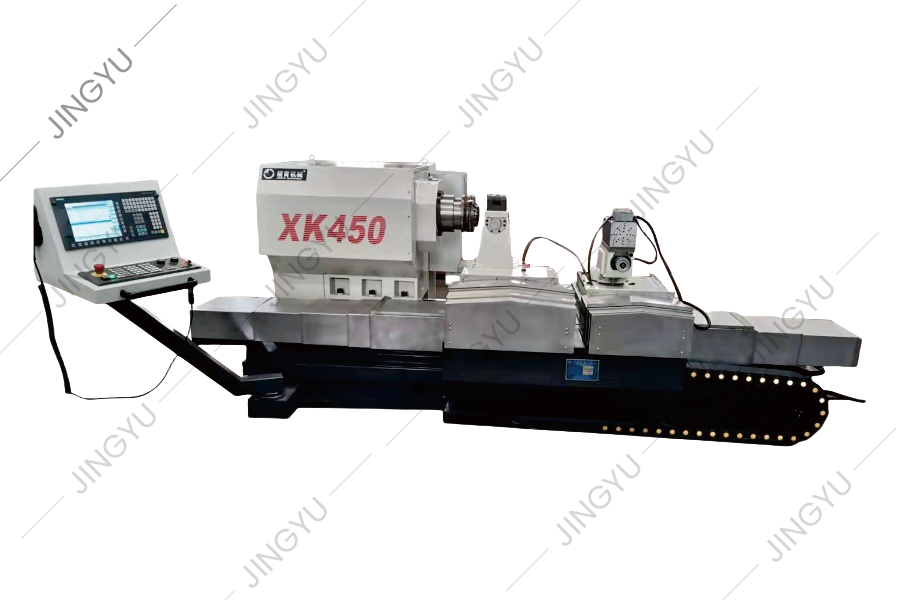
Wir haben umfangreiche Erfahrungen in der Verarbeitung und Verwendung von Bewehrungsrollen gesammelt und eingehende Analysen und Forschungen über d...
Siehe Details
Angesichts der Probleme der Hochgeschwindigkeitsstahlrollenverarbeitung ist die XK8450 CNC Roll Milling Machine eine neue Art von CNC Roll Groove P...
Siehe Details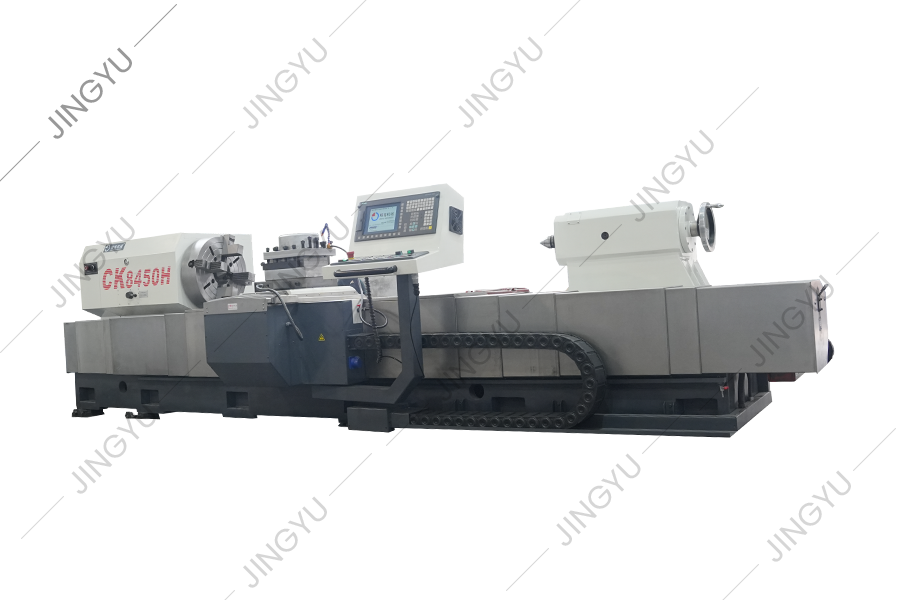
Diese Serie von Werkzeugmaschinen wird hauptsächlich zum Pass- und Prozessrollen verwendet. Es kann auch den äußeren Kreis und den Rollhals von Brö...
Siehe Details
Das CK450 -Schadensbett CNC -Drehmaschine übernimmt das deutsche Siemens -Kontrollsystem. Das Aussehen, das Betriebssystem und das Sicherheitsschut...
Siehe Details
Alle drei Achsen der Maschine sind 50 × P10-Kugelschrauben auf P3-Ebene, und der Montageprozess des 2-End-festen Anspruchs wird verwendet, um die a...
Siehe Details
MK8450 CNC-Rollmühle wird hauptsächlich zum rauen Mahlen, zum Halbfinish-Mahlen, zum feinen Schleifen und zum nicht-landwirtschaftlichen Mahlen der...
Siehe Details
Die CNC -Roll -Gravurmaschine eignet sich für die Verarbeitung verschiedener Rollendflächenmarkierungen. Durch die automatische Bearbeitungssoftwar...
Siehe Details
MX250 ist eine Standard -Diamantrad -Dressingmaschine, die zur Bildung von Diamanträdern für metallurgische Stahlmühlen verwendet wird. Der Durchme...
Siehe Details
Diese Serie erfolgt hauptsächlich für CNC-Crescent-Fräsmaschinen, um gemeinsame Teile wie Mahlwerkzeughalter, Fräsenschneider, Supportblöcke, Mandr...
Siehe Details
Diese Serie enthält hauptsächlich gemeinsame Teile für CNC-Rollendreher wie CBN-Klingen, PCD-Klingen, Chucks, Schrauben usw.
Siehe DetailsNr. 3, Xinghe Road, Zhaxi Industrial Park, Bezirk Chongchuan, Nantong, Provinz Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle Rechte vorbehalten

