


Cat:CNC -Rollfräsmaschine
CNC -Kenn- und Markierungsmaschine
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Siehe Details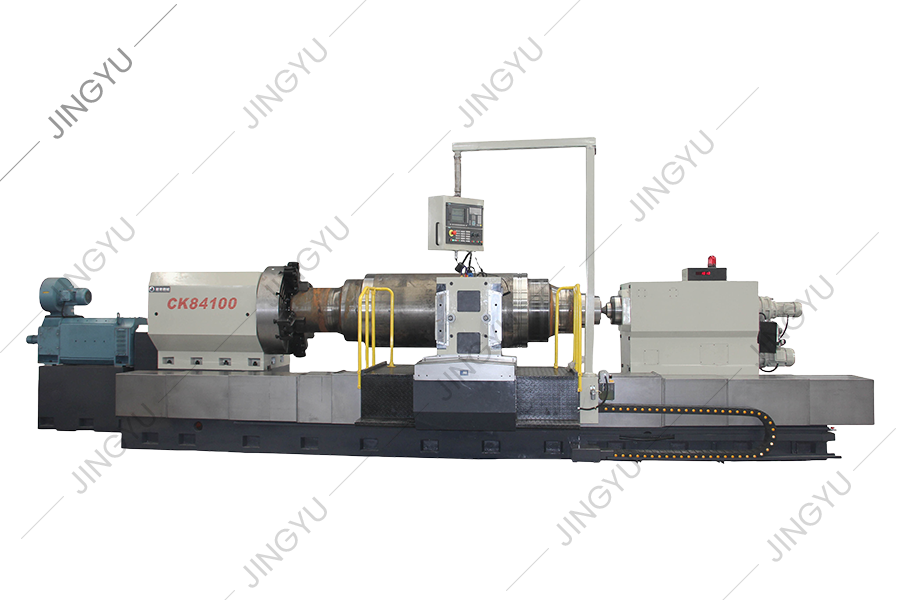
Gleichlaufschneiden liefert die sauberste und genaueste Oberflächengüte beim CNC-Fräsen – aber nur, wenn die Maschine und die Einrichtung den Schnittkräften standhalten können. Für Walzenhersteller und Schwermaschinenwerkstätten ist diese Bedingung normalerweise erfüllt.
In diesem Artikel wird erklärt, was Gleichlaufschneiden ist, wie es im Vergleich zum konventionellen Schneiden abschneidet und wann die einzelnen Strategien in der realen Produktion zu wählen sind.
Beim Gleichlauffräsen dreht sich der Fräser in die gleiche Richtung wie der Werkstückvorschub. Der Schneidzahn dringt mit voller Spandicke in das Material ein und verdünnt den Span gegen Ende des Eingriffs. Beim konventionellen Fräsen beginnt der Zahn bei einer Spandicke von Null, reibt an der Oberfläche und erreicht am Ende die maximale Dicke.
Gleichlauffräsen wird auch Gleichlauffräsen genannt; Konventionell heißt Fräsen. Die Namen geben an, ob sich das Werkzeug „nach unten“ mit der Drehung oder „nach oben“ dagegen bewegt.
| Faktor | Kletterschneiden | Konventionelles Schneiden |
|---|---|---|
| Werkzeugrotation vs. Vorschub | Gleiche Richtung | Gegenrichtung |
| Spandicke | Am Eingang am dicksten, abnehmend | Am dünnsten am Eingang, zunehmend |
| Schneidwirkung | Sauberer Schnitt, weniger Reibung | Reibt beim Start, mehr Reibung |
| Oberflächenbeschaffenheit | Besser bei starren Aufbauten | Kann eine polierte oder verschmierte Oberfläche hinterlassen |
| Krafttendenz | Abwärts (für Umfangsfräsen) | Nach oben (neigt dazu, das Werkstück anzuheben) |
| Werkzeugverschleiß | Geringerer Verschleiß bei starrem Aufbau | Höherer Kantenverschleiß durch Reiben |
| Risiko | Durch die Ablenkung des Werkzeugs kann es zum Festfressen kommen | Gefahr der Kaltverfestigung |
Die Spandicke ist der Hauptgrund dafür, dass moderne CNC-Werkstätten das Gleichlaufschneiden bevorzugen. Bei einem konventionellen Schnitt beginnt die Wendeschneidplatte oder der Schaftfräser mit einer Spanlast von Null, was bedeutet, dass die Kante drückt statt schert. Dies führt bei vielen Stählen zu Reibung, Hitze und Kaltverfestigung. Wenn das Werkzeug dann tiefer eindringt, trifft es auf die gehärtete Schicht und verschleißt schneller.
Beim Gleichlaufschneiden wird mit maximaler Spanlast begonnen. Die Kante schert das Material sofort ab, wodurch die Hitzeentwicklung reduziert wird und eine glattere Oberfläche entsteht. Die Schnittkraft drückt das Werkstück außerdem tendenziell nach unten in Richtung Tisch, wodurch das Teil stabil bleibt.
Diese Stabilität ist wichtig, wenn Sie lange zylindrische Werkstücke wie Rollen fräsen. Eine nach unten gerichtete Schnittkraft hilft dabei, die Rolle gegen den V-Block oder die Lünette zu halten. Dies ist einer der Gründe, warum Hersteller von CNC-Hochleistungs-Walzfräsmaschinen Gleichlaufgänge als Standard-Endbearbeitungsstrategie programmieren.
Das Gleichlaufschneiden hat einen bekannten Nachteil: Wenn die Maschine Spiel hat oder die Steifigkeit nicht ausreicht, kann der Fräser das Werkstück ergreifen und sich nach vorne ziehen. Dies kann dazu führen, dass der Tisch ins Wanken gerät, ein Werkzeug zerbricht oder eine wellige Oberfläche entsteht. Deshalb wurden ältere Maschinen mit Leitspindeln und ohne Spielausgleich traditionell im konventionellen Modus betrieben.
Bei einer CNC-Maschine mit Kugelumlaufspindeln, vorgespannten Führungen und richtiger Servoabstimmung ist das Spiel minimal. Das Schneiden im Steigflug ist nicht nur sicher, sondern auch vorzuziehen. Für schwere Fräsarbeiten sind eine solide Spindel und eine stabile Werkstückaufspannung erforderlich. Walzenschleif- und Rollnutmaschinen werden nach diesem Standard gebaut.
Vibration ist ein weiterer Gesichtspunkt. Beim Gleichlaufschneiden entstehen tendenziell weniger Vibrationen als beim herkömmlichen Schneiden, insbesondere wenn das Werkzeug in einem konstanten Winkel angreift. Beginnt das Werkzeug jedoch zu vibrieren, kann es zu Rattermarken kommen. Dies wird in einem entsprechenden Artikel ausführlicher besprochen Management von Vibrationen in CNC-Walzenschleifmaschinen .
Beim Rollennuten müssen präzise Muster in Rollen aus gehärtetem Stahl oder Gusseisen geschnitten werden. Sowohl beim Schruppen als auch beim Schlichten müssen enge Toleranzen hinsichtlich der Nutbreite, -tiefe und -position eingehalten werden. Gleichlaufschneiden hilft in mehrfacher Hinsicht: Es sorgt für einen saubereren Schnitt, reduziert die Gratbildung und verlängert die Lebensdauer von Formwerkzeugen und beschichteten Hartmetalleinsätzen.
In der Produktion ist es üblich, beim ersten Schruppdurchgang bei Zunder oder unebener Oberfläche das konventionelle Schneiden zu verwenden und dann zum Schlichten auf Gleichlaufschneiden umzustellen. Der Grund ist einfach: Eine raue Haut kann eine Hartmetallschneide abplatzen lassen, wenn der erste Eingriff zu aggressiv ist. Sobald die Oberfläche sauber ist, sorgt das Gleichlaufschneiden für die erforderliche Genauigkeit für die endgültige Kontur.
Bei Walzenflächen kann der Unterschied in der Oberflächenbeschaffenheit in Ra- oder Rz-Werten gemessen werden. Unserer Erfahrung nach kann die Umstellung eines Schlichtdurchgangs vom konventionellen auf den Gleichlaufschnitt die Oberflächenrauheit messbar verbessern, wenn der Werkzeugweg richtig eingestellt ist. Durch die geringere Reibung verringert sich auch die Gefahr des Verschmierens, was bei Rollen, die Bleche texturieren oder Muster prägen, von entscheidender Bedeutung ist.
Der Wechsel vom konventionellen Schnitt zum Gleichlaufschnitt ist nicht nur ein Richtungswechsel. Sie müssen mehrere Parameter anpassen:
Für Walzenmaterialien wie D2-Werkzeugstahl oder Hartguss ist ein Ausgangspunkt eine leichte radiale Schnitttiefe (0,5–1,0 mm) im Gleichlaufmodus und ein Vorschub von etwa 0,1–0,2 mm pro Zahn. Anschließend wird die Bearbeitung entsprechend der resultierenden Oberfläche verfeinert.
In einer typischen Walzenreparaturwerkstatt beginnt der Prozess mit dem herkömmlichen Fräsen, um die beschädigte Schicht zu entfernen. Anschließend wechselt der Bediener für den letzten Durchgang, der das Nutprofil definiert, zum Gleichlaufschneiden. Da das Gleichlaufschneiden eine sauberere Oberfläche hinterlässt, gelangt die Rolle mit weniger Materialabtrag zum Schleifer, was die Gesamtzykluszeit verkürzt.
 Automatische CNC-Walzenfräsmaschine mit Sechs-Achsen-Siemens-Steuerung Diese Maschine wurde für die Präzisionswalzenreparatur entwickelt und verfügt über ein starres Integralbett und gehärtete Führungsbahnen, um das Gleichlauffräsen von Rillenprofilen zu unterstützen. Die Sechs-Achsen-Steuerung von Siemens und die Spindel mit hohem Drehmoment sorgen für präzises Konturschneiden auf gehärteten Walzen und reduzieren so die Schleifzeit. Produkt anzeigen →
Eine weitere häufige Anwendung ist das Schneiden fadenförmiger Rippen auf Rillenwalzen. Beim Gleichlauffräsen entsteht eine schärfere Kante am Rippenkamm, was sich auf die Endproduktqualität beim Walzen von Stangen und Drähten auswirkt. Deshalb werden CNC-Hochleistungs-Walzfräsmaschinen für diese Konturen mit einer kontrollierten Steigstrategie programmiert.
Nicht jede Fräsmaschine kann gut im Gleichlauf schneiden. Die Maschine muss über einen steifen Rahmen, ein spielfreies Vorschubsystem und eine Spindel verfügen, die das Drehmoment bei moderaten Drehzahlen aufrechterhalten kann. Beim Walzenfräsen handelt es sich in der Regel um eine Maschine mit einer schweren Kastenbahn oder einer gehärteten Führungsbahnstruktur, nicht um eine Mühle für leichte Beanspruchung.
 CNC-Vertikalfräsmaschine XKV1800 mit verstärkter Hochleistungsstruktur Diese für stabiles Gleichlauffräsen konzipierte Vertikalfräse verfügt über einen gehärteten Rumpf und spielfreie Kugelumlaufspindeln. Sein großer Arbeitshub und die Tischkapazität von 2000 kg eignen sich für schwere Guss- und Stahlteile und bieten die nötige Stabilität für glatte Schnitte auf harten Oberflächen. Produkt anzeigen →
Unter diesem Gesichtspunkt sind verstärkte CNC-Fräsmaschinen konzipiert. Sie bieten die nötige Steifigkeit, um den Stoß des ersten Spankontakts zu absorbieren und die Genauigkeit über lange Durchgänge auf gehärteten Walzenoberflächen aufrechtzuerhalten.
Kletterschneiden ist keine einzelne Technik; Es ist eine Entscheidung, die Sie bei jedem Durchgang treffen. Verwenden Sie konventionelles Schneiden, um raue, schuppige oder instabile Bedingungen zu bewältigen. Verwenden Sie Gleichlaufschneiden für Schlichtdurchgänge, bei denen Oberflächenqualität und Werkzeugstandzeit am wichtigsten sind. Auf modernen CNC-Walzfräsmaschinen sollte das Gleichlaufschneiden Teil Ihrer Standard-Endbearbeitungsstrategie sein.

XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Siehe Details
In Anbetracht der Probleme der Hochgeschwindigkeits -Stahlrollverarbeitung ist die XK8450 CNC -Rollfräsmaschine eine neue Art von CNC Roll Groove P...
Siehe Details
Diese Serie von Werkzeugmaschinen wird hauptsächlich zum Pass- und Prozessrollen verwendet. Es kann auch den äußeren Kreis und den Rollhals von Brö...
Siehe Details
Die CK84 -Serie CNC Roll Drehmaschine nimmt Siemens 828d CNC -System an und wird von einem Servomotor angetrieben. Bei der Gestaltung dieses Werkze...
Siehe Details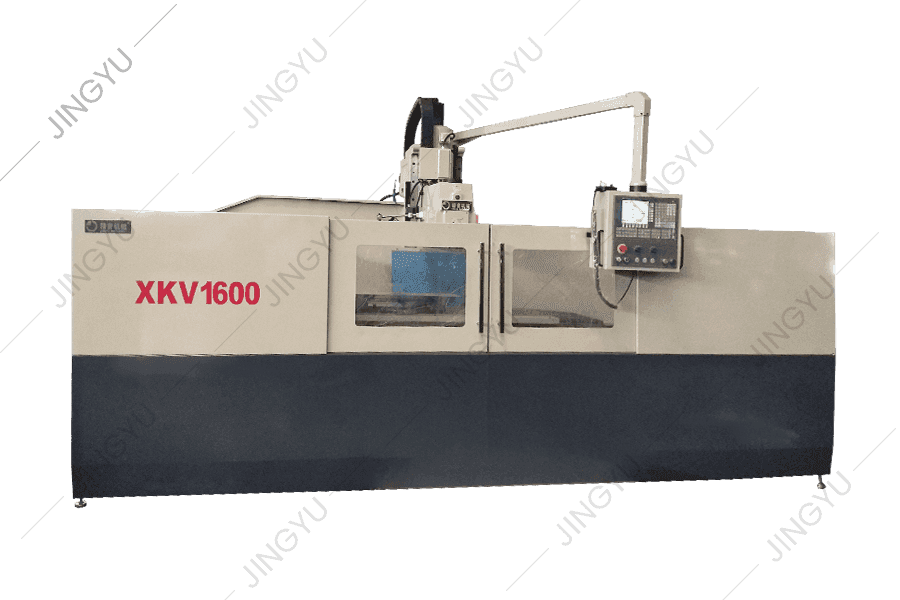
Die CNC-verstärkte Fräsmaschine nimmt eine Spindelbox mit voller Gear an, und das Spindel-Getriebeteil nimmt Zahnräder mit einer Präzision von mehr...
Siehe Details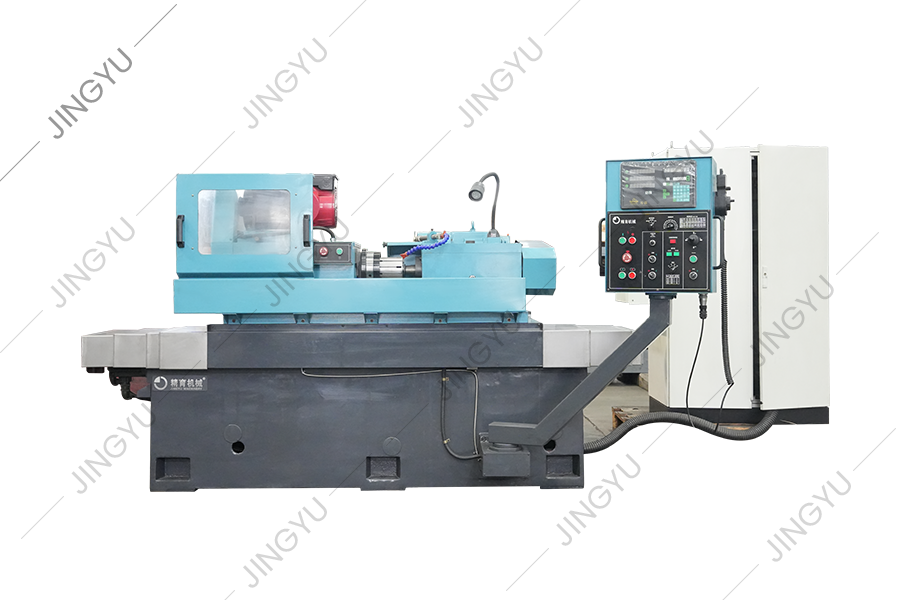
Der Rollring-Mühle wird hauptsächlich zum Mahlen von Wolfram-Carbid-Rollenrollen für die Produktion von Drahtstangen mit Hochgeschwindigkeit verwen...
Siehe Details
Dieses Werkzeugmaschine ist eine neue Art von CNC -Roll -Rillen -Werkzeugmaschine, die auf der Basis der CNC -Roll -Frühling -Maschinenserie des Un...
Siehe Details
Dieses Werkzeugmaschine ist eine neue Art von CNC -Roll -Rillen -Werkzeugmaschine, die auf der Basis der CNC -Roll -Frühling -Maschine des Unterneh...
Siehe Details
Diese Serie erfolgt hauptsächlich für CNC-Crescent-Fräsmaschinen, um gemeinsame Teile wie Mahlwerkzeughalter, Fräsenschneider, Supportblöcke, Mandr...
Siehe Details
Diese Serie enthält hauptsächlich gemeinsame Teile für CNC-TC-Ring-Schleifmaschinen und Verbundrollenschleifmaschinen wie Dormen, dynamische und st...
Siehe DetailsNr. 3, Xinghe Road, Zhaxi Industrial Park, Bezirk Chongchuan, Nantong, Provinz Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle Rechte vorbehalten

