


Cat:CNC -Rollfräsmaschine
CNC -Rollring -Fräsmaschine
Wir haben umfangreiche Erfahrungen in der Verarbeitung und Verwendung von Bewehrungsrollen gesammelt und eingehende Analysen und Forschungen über d...
Siehe Details
A nine-tonne work roll is sitting between centres, and the job sheet asks for a worn journal keyway to be re-cut plus four tapped holes on the end face. On a lathe with static tooling only, that roll has to be unloaded, moved to a milling machine, re-chucked, indicated, machined, then brought back and re-established for the finishing pass. In den meisten Rollwerken verschlingt dieser Umweg eine ganze Schicht.
Ein angetriebenes Werkzeug, im Fachjargon auch angetriebenes Werkzeug genannt, macht den Umweg überflüssig. It is a powered holder that accepts rotary cutting tools and drives them from the turret or tool post, so milling, drilling, tapping and grooving happen on the same machine that turns the roll, in the same setup, without losing the datum. The short answer: if your roll work regularly includes keyways, flats, oil holes, end-face patterns or rolled-in grooves, a driven station normally repays its cost within a few dozen jobs. Bei der langen Antwort geht es um Drehmoment, Schnittstellenpassung und die Dimensionierung der Station entsprechend der Funktion und nicht anhand der Broschüre.
Ein statischer Halter klemmt eine Wendeschneidplatte oder einen Bohrer und hält sie ruhig. Every cutting motion comes from the workpiece spindle, so the machine can only generate surfaces of revolution: diameters, shoulders, faces, chamfers and radii. Für eine Walzendrehmaschine bleibt das der Kern der Arbeit, und angetriebene Werkzeuge ändern daran nichts.
Ein angetriebenes Werkzeug fügt dem Werkzeug eine unabhängige Drehbewegung hinzu. Inside the holder, a gear train - or on higher-rated models a bevel or planetary set - turns a collet or arbor at a fixed ratio to a drive shaft in the turret. Dieser einzelne Zusatz ändert, was die Maschine tun kann:
Dieser letzte Punkt bestimmt die Wirtschaft. Jedes Mal, wenn eine Rolle die Drehmaschine verlässt und zurückkommt, muss jemand sie neu einspannen, den Rundlauf erneut anzeigen und die Werkzeuge erneut anfassen. Auf einer Fünf-Tonnen-Rolle wird das in Stunden gemessen.
Die Schnittstelle entscheidet darüber, was Sie tatsächlich kaufen können. VDI 30- und VDI 40-Sitze dominieren bei mittelgroßen Drehmaschinen; BMT 45, 55 und 65 sind bei schwereren Maschinen üblich und übertragen ein höheres Drehmoment, da die Antriebskupplung größer ist. Capto C5 und C6 sowie HSK-T kommen dort zum Einsatz, wo wiederholbare Werkzeugwechsel wichtiger sind als das Spitzendrehmoment. Before specifying a holder, confirm three numbers: seat size, station drive ratio, and the maximum spindle speed the machine permits with live tooling engaged. Bei vielen Drehmaschinen liegt diese Obergrenze deutlich unter der Drehgeschwindigkeit.
Angetriebene Werkzeuge sind nicht die Antwort auf alle Funktionen. Die folgende Tabelle ist der schnellste Weg, Station für Station zu entscheiden.
| Betrieb | Statischer Halter | Angetriebenes Werkzeug | Praktischer Hinweis |
|---|---|---|---|
| Außendrehen, Plandrehen, Anfasen | Ja | Nicht erforderlich | Die Spindeldrehung erzeugt die Oberfläche |
| Keilnut in einem Rollenzapfen | Nein | Ja | Rotationsschneider plus blockierter C-Achse |
| Flach- oder Schlüsselgesicht auf einem Tagebuch | Nein | Ja | Radialhalter; Y-Achse nur, wenn sie von der Mitte versetzt ist |
| Lochkreis oder Gewindebohrungen an der Stirnseite | Nein | Ja | Axialer Halter, C-Achsen-Indizierung, starres Gewindeschneiden |
| Radiale Öl- oder Kühllöcher | Nein | Ja | Die Kühlmittelzufuhr durch das Werkzeug macht den Unterschied |
| Rillen und Rippen auf Stangenrollen verlegen | Nein | Ja | Spezielle Ausklinkmaschine für Volumen |
Lesen Sie es als Filter und nicht als Regel. Wenn ein Merkmal durch die Eigenrotation der Rolle wächst, ist ein statischer Halter billiger, steifer und einfacher zu warten. Ist dies nicht der Fall, ist eine angetriebene Station die einzige Möglichkeit, die Rolle an der Maschine zu halten.
Das Drehmoment am Werkzeug entscheidet darüber, ob eine Station verwendbar ist, und es ist nicht dasselbe wie die Motorleistung im Datenblatt. Eine VDI 30-Station liefert typischerweise 15 bis 30 Nm an der Spannzange; Eine BMT 55- oder 65-Station mit einer 2:1-Untersetzung kann je nach Hersteller 60 bis 120 Nm liefern. Das nutzbare Drehmoment sinkt mit steigender Drehzahl, da das Verhältnis fest ist, so dass eine Maschine, die bequem mit 1.500 U/min schneidet, bei 5.000 U/min im gleichen Material stehen bleiben kann.
Rollenmaterialien machen diesen Beton. Ein weicher 45#-Stahlzapfen lässt sich leicht bearbeiten; bei einer induktionsgehärteten 60 HRC-Schale ist dies nicht der Fall. Hardened roll surfaces are usually turned with ceramic or CBN inserts, or ground rather than milled, so check whether the feature you plan to mill sits in the hardened zone or only in the softer journal and end-face area.
Small-diameter drills and end mills in deep features need through-tool coolant, usually 20 to 40 bar, delivered through the holder rather than sprayed at the cut. Chip evacuation is the other half: a radial holder working near the steady rest has limited clearance, and a long-reach holder that solves the reach problem often re-introduces chatter at the same speed.
Zwei Abnahmeprüfungen, bevor ein Halter in Produktion geht: Gesamter angezeigter Rundlauffehler bei 50 mm von der Halterfläche, idealerweise 0,01 mm oder besser, und Ausgleich auf G2,5 bei maximaler Geschwindigkeit des angetriebenen Werkzeugs. Beide sind kostengünstig zu überprüfen und später teuer zu entdecken.
Der klarste Weg, eine angetriebene Station zu rechtfertigen, besteht darin, die Alternative zu bepreisen. The chart below uses a mid-size work roll with one keyway and four end-face tapped holes, comparing an on-lathe live station with the two routes most shops fall back on.
Rüstzeit pro Rolle, Minuten
Angetriebenes Werkzeug auf der Drehmaschine - 12 Min
Handlayout und Schleifen – 95 Min
Zweite Maschinenroute - 165 Min
Die Lücke betrifft nicht nur die Arbeitskräfte. Das Verlegen außerhalb der Drehmaschine erhöht das Risiko bei der Handhabung, da sich beim Anschlagen, Gabelstaplern und Umspannen die Walzenzapfen verbeulen und die Konzentrizität verloren geht. Es fallen auch Planungskosten an: Eine Fräsmaschine, die groß genug für eine Fünf-Tonnen-Rolle ist, ist normalerweise ausgelastet, sodass die Rolle in einer Warteschlange wartet, bevor sie auf einen Bediener wartet.
Die häufigsten Spezifikationsfehler wiederholen sich:
Die Wahl des Halters folgt der Maschine, nicht umgekehrt. Eine Walzendrehmaschine mit einem starren Bett, einem schweren Reitstock und einer arretierten C-Achse macht eine Live-Station produktiv; Der gleiche Halter auf einer leichten Drehmaschine klappert lange bevor er das Nenndrehmoment erreicht. Wenn Sie eine Maschine spezifizieren, listen Sie die Merkmale auf, die in einer Aufspannung geschnitten werden müssen, und berücksichtigen Sie dann die Anzahl der Live-Stationen, ihre Ausrichtung und ihr Drehmoment.
 CNC-Rollendrehmaschine der Serie CK84 für schweres Rollendrehen Heavy-duty CK84 roll lathes with Siemens 828D control, rigid guideways and 90 kW spindle suit single-setup machining of large rolls before dedicated notching. Produkt anzeigen →
Bei Durchgangsmustern, Rippen und sichelförmigen Rillen auf Stangen- und Profilwalzen bleiben spezielle Kerb- und Walzenfräsmaschinen produktiver, wenn das Volumen dies rechtfertigt, da sie die Walze und den Fräser gemeinsam weiterschalten, anstatt sich auf eine einzige Revolverstation zu verlassen.
Ein angetriebener Halter ist eine Getriebebaugruppe, die in einer schmutzigen Umgebung mit Tausenden von Umdrehungen pro Minute läuft. Its life depends on three habits: keeping the drive coupling clean and lightly greased, checking runout after any impact, and replacing collets and seals before wear shows up in the surface finish. Eine Station, die anfängt, Konizität oder Rattern zu erzeugen, meldet normalerweise eine verschlissene Spannzange oder eine abgebrochene Antriebskupplung und keinen Maschinenfehler.
 Ersatzteile für CNC-Halbmondfräsmaschinen Hartmetall- und PKD-Fräser, Fräshalter, Stützblöcke und Vorrichtungen aus Bronze tragen dazu bei, dass CNC-Halbmondnutfräsmaschinen präzise bleiben und verschleißbedingte Ausfallzeiten reduziert werden. Produkt anzeigen →
Es lohnt sich, die Verfügbarkeit von Ersatzteilen vor dem Kauf und nicht danach zu prüfen. Collets, retaining knobs, drive keys and gear sets are the parts that fail first, and a holder that cannot be repaired locally becomes scrap rather than a tool. Da das Antriebssystem ebenso wie die Mechanik die Positioniergenauigkeit bestimmt, ist es auch verständlich, es zu verstehen wie das CNC-System die C-Achsen-Indizierung handhabt bevor Sie sich auf eine Spezifikation festlegen.
Angetriebene Werkzeuge sind ein unkomplizierter Handel. Sie kosten mehr als ein statischer Halter, sie benötigen Kühlmittel und ein Drehmoment, das die Maschine liefern muss, und diese Investition lohnt sich nur dort, wo ein Merkmal nicht gedreht werden kann. In einer Walzwerkstatt sind diese Merkmale vorhersehbar: Keilnuten, Abflachungen, stirnseitige Bohrungen, radiale Ölkanäle und Passnuten. Zählen Sie, wie viele in einem typischen Monat erscheinen, bewerten Sie die Maßnahmen, die Sie derzeit ergreifen, um sie zu erreichen, und die Entscheidung fällt normalerweise von selbst. Wo angetriebene Werkzeuge nicht passen, gewinnen statische Werkzeuge immer noch an Steifigkeit, Kosten und Einfachheit, und es gibt keinen Grund, sie zu erzwingen. Für Geschäfte, die eine Maschine anstelle eines Halters kaufen, beginnen Sie mit Walzenbearbeitungsgeräte die den Rollengrößen entspricht, die Sie tatsächlich verarbeiten, und geben Sie dann Stationen entsprechend den Funktionen an, die diese Rollen erfordern.
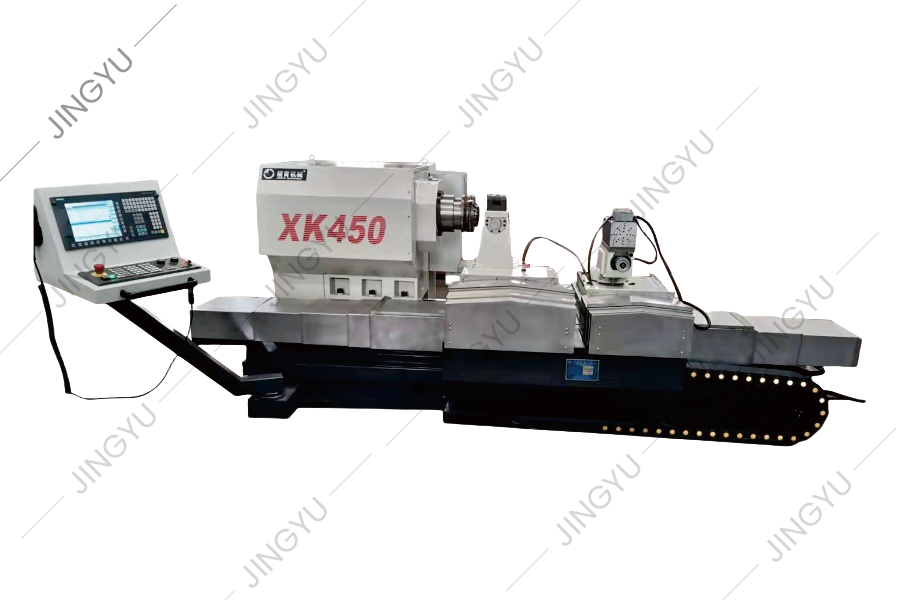
Wir haben umfangreiche Erfahrungen in der Verarbeitung und Verwendung von Bewehrungsrollen gesammelt und eingehende Analysen und Forschungen über d...
Siehe Details
In Anbetracht der Probleme der Hochgeschwindigkeits -Stahlrollverarbeitung ist die XK8450 CNC -Rollfräsmaschine eine neue Art von CNC Roll Groove P...
Siehe Details
Angesichts der Probleme der Hochgeschwindigkeitsstahlrollenverarbeitung ist die XK8450 CNC Roll Milling Machine eine neue Art von CNC Roll Groove P...
Siehe Details
Diese Serie von Werkzeugmaschinen wird hauptsächlich zum Pass- und Prozessrollen verwendet. Es kann auch den äußeren Kreis und den Rollhals von Brö...
Siehe Details
Das CK450 -Schadensbett CNC -Drehmaschine übernimmt das deutsche Siemens -Kontrollsystem. Das Aussehen, das Betriebssystem und das Sicherheitsschut...
Siehe Details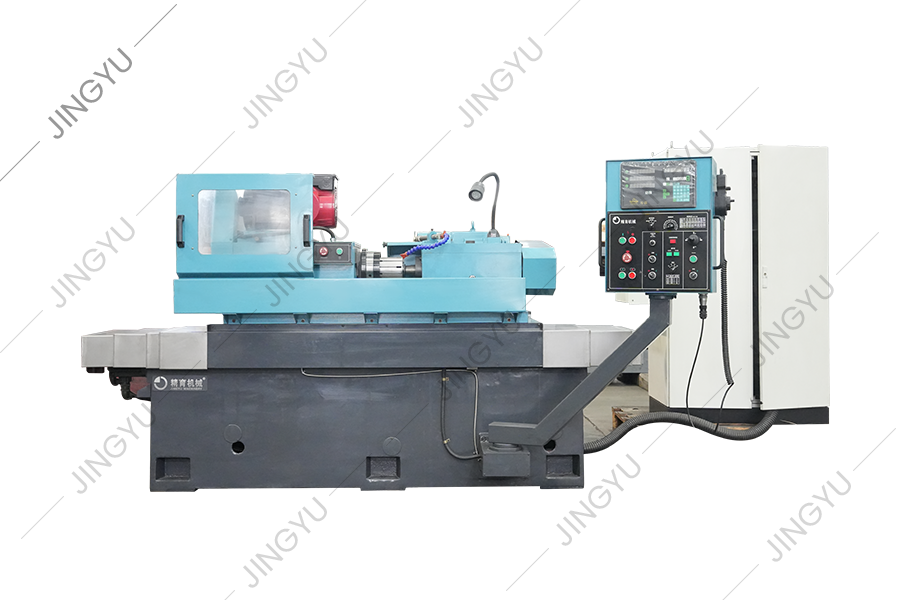
Der Rollring-Mühle wird hauptsächlich zum Mahlen von Wolfram-Carbid-Rollenrollen für die Produktion von Drahtstangen mit Hochgeschwindigkeit verwen...
Siehe Details
Dieses Werkzeugmaschine ist eine neue Art von CNC -Roll -Rillen -Werkzeugmaschine, die auf der Basis der CNC -Roll -Frühling -Maschinenserie des Un...
Siehe Details
Diese Maschine wird hauptsächlich zum Mahlen und Reparieren des Fräsers der Roll -Gewinde -Kreuzrippe verwendet, die den Rand des Randes des Stabmü...
Siehe Details
MX250 ist eine Standard -Diamantrad -Dressingmaschine, die zur Bildung von Diamanträdern für metallurgische Stahlmühlen verwendet wird. Der Durchme...
Siehe Details
Diese Serie erfolgt hauptsächlich für CNC-Crescent-Fräsmaschinen, um gemeinsame Teile wie Mahlwerkzeughalter, Fräsenschneider, Supportblöcke, Mandr...
Siehe DetailsNr. 3, Xinghe Road, Zhaxi Industrial Park, Bezirk Chongchuan, Nantong, Provinz Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle Rechte vorbehalten

