


Cat:CNC -Rollfräsmaschine
CNC -Rollring -Fräsmaschine
Wir haben umfangreiche Erfahrungen in der Verarbeitung und Verwendung von Bewehrungsrollen gesammelt und eingehende Analysen und Forschungen über d...
Siehe Details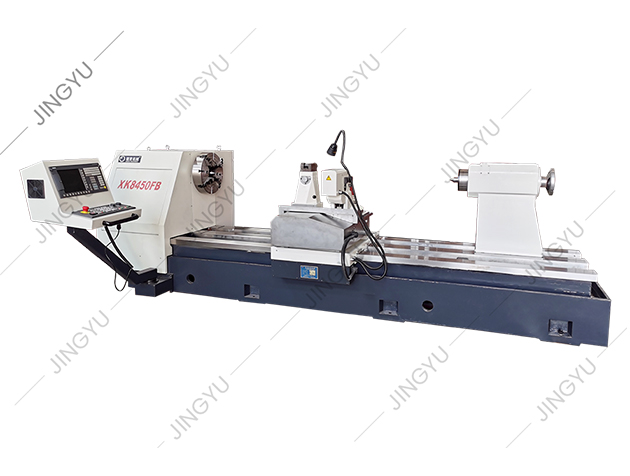
Eine typische CNC-Werkstatt beginnt jeden neuen Fräsauftrag mit Gleichlauffräsen, vorausgesetzt, dass dies immer die beste Wahl ist. Dann kommt eine Charge gehärteter Walzenwalzen mit sprödem Walzzunder an, und die Hartmetalleinsätze beginnen beim ersten Durchgang abzusplittern. Der erfahrene Maschinenschlosser greift ein und schlägt einen konventionellen Fräseintrag vor, um die Oberfläche zu durchbrechen. Die Wahrheit ist, dass sowohl Gleichlaufschneiden als auch konventionelles Fräsen wesentliche Techniken sind und die richtige Wahl von der Maschinensteifigkeit, dem Zustand des Arbeitsmaterials und der erforderlichen Oberflächenbeschaffenheit abhängt.
Beim Gleichlauffräsen, auch Gleichlauffräsen genannt, dreht sich der Fräser in die gleiche Richtung wie der Werkstückvorschub. In dem Moment, in dem ein Zahn in Eingriff kommt, nimmt er einen Span in voller Dicke auf, und der Span wird in Richtung Null dünner, wenn der Zahn das Material verlässt. Konventionelles Fräsen oder Gegenlauffräsen rotiert gegen den Vorschub. Der Zahn weist zunächst keine ungeschnittene Spandicke auf, reibt an der Oberfläche entlang und baut sich am Ende des Eingriffs allmählich zu einem maximalen Span auf.
Dieser einzige Unterschied in der Spangeometrie wirkt sich auf Schnittkräfte, Hitze, Werkzeugverschleiß und Vibrationen aus. Beim Gleichlauffräsen drückt die Kraft den Fräser nach unten in das Werkstück und den Tisch, was zur Stabilisierung dünner Teile beiträgt. Beim konventionellen Fräsen hebt die Schnittkraft das Werkstück an und drückt den Fräser weg, aber der allmähliche Eintritt ist verzeihend, wenn die Oberfläche hart ist oder die Maschine lose Leitspindeln hat.
Auf einer starren CNC-Maschine mit vorgespannten Kugelumlaufspindeln und sicherer Befestigung ist das Gleichlauffräsen für die meisten Vorgänge die Standardwahl. Der praktische Nutzen ist messbar:
Bei Aluminium, kohlenstoffarmem Stahl, Messing und den meisten Kunststoffen machen sich diese Vorteile sofort in der Zykluszeit und den Werkzeugkosten bemerkbar. Das Gleichlauffräsen eignet sich auch gut für Taschenarbeiten mit dünnen Böden, da die Abwärtskraft dabei hilft, das Material festzuhalten.
Konventionelles Fräsen hat nicht ausgedient. Es gibt drei Situationen, in denen es beim Steigschneiden besser abschneidet:
Die Kosten beim konventionellen Fräsen sind mehr Reibung, eine höhere Werkzeugtemperatur und eine rauere Oberfläche. Beim Tiefnuten bleiben die Späne in der Nut und können zu Schnittkantenbildung führen, so dass eine Erhöhung der Kühlmittelzufuhr oder Tieffräsen erforderlich ist.
| Faktor | Gleichlauffräsen (Abwärts) | Konventionelles Fräsen (oben) |
|---|---|---|
| Spandicke | Fängt dick an, endet dünn | Fängt dünn an, endet dick |
| Schnittkraftrichtung | Nach unten, in den Tisch | Nach oben, Anheben des Werkstücks |
| Oberflächenbeschaffenheit | Normalerweise besser | Rauer, mehr Grat |
| Werkzeugverschleißmodus | Gleichmäßiger Verschleiß, weniger Hitze | Mehr Reibung, heißere Kante |
| Vibrationsgefahr | Niedrig, wenn der Aufbau starr ist | Höher beim ersten Reiben |
| Spieltoleranz | Erfordert kein Spiel | Bewältigt einige Rückschläge |
| Am besten für | CNC-Schruppen und Schlichten | Manuelle Mühlen, die Zunder durchbrechen |
Nutzen Sie die ersten vier Zeilen, um die Prozessqualität zu verstehen. Die letzten drei Zeilen helfen Ihnen, den Schneidmodus an die Maschine und den Materialzustand anzupassen.
Für CNC-Benutzer legen Sie das Gleichlauffräsen als Startpunkt für die meisten Werkzeugwege fest, insbesondere für Schlichtdurchgänge. Stellen Sie sicher, dass die Maschine spielfrei ist und dass die Werkstückhalterung nach unten gerichtete Kräfte aufnehmen kann. Die besten Ergebnisse erzielen Sie mit einem stabilen Schraubstock oder einer stabilen Vorrichtung, die das Werkstück gegen das Maschinenbett drückt.
Die Steifigkeit der Maschine ist der Schlüssel zum Gleichlauffräsen. Eine verstärkte Fräsmaschine mit einer schweren Gusseisenbasis und vorgespannten Doppelmutterschrauben sorgt für die nötige Stabilität, um anspruchsvolle Materialien im Gleichlauf zu fräsen.
 Verstärkte CNC-Vertikalfräsmaschine zum Gleichlauffräsen Diese Hochleistungs-Vertikalmühle verfügt über eine verstärkte Gusseisenstruktur und vorgespannte Kugelumlaufspindeln und bietet die nötige Steifigkeit, um anspruchsvolle Materialien zu mahlen, während gleichzeitig ein gleichmäßiger Vorschub und langfristige Präzision gewährleistet sind. Produkt anzeigen →
Bei dieser Geräteklasse eliminieren die Servoantriebe das Spiel der Leitspindel, sodass der Vorschub auch bei einem Schnitt über die gesamte Breite gleichmäßig bleibt. Wenn ein herkömmlicher Durchgang unvermeidbar ist, reduzieren Sie die Spindelgeschwindigkeit um 10–15 % und verlangsamen Sie den Vorschub leicht, um Reibung zu minimieren. Durch das Hinzufügen einer kleinen Fase oder Einführung kann das Werkzeug auch leichter in eine harte Oberfläche eingeführt werden.
Das Funktionsprinzip von a verstehen vollautomatische CNC-Walzenfräsmaschine hilft Ihnen zu verstehen, wie Steuerungssysteme basierend auf Lastrückmeldungen zwischen Schneidmodi wechseln. Moderne Steuerungen können Spindellast und Achsabweichung überwachen, die Schnittgeometrie entscheidet jedoch immer noch darüber, welcher Modus geeignet ist.
Walzen, die in Stabstahl-, Stabstahl- und Bandwalzwerken verwendet werden, sind klassische Beispiele für Werkstücke mit abrasivem Zunder und unterbrochenen Rillen. Beim ersten Durchgang ist häufig ein herkömmliches Fräsen erforderlich, um die Walzhaut zu durchbrechen, ohne die Wendeschneidplatte zu beschädigen. Sobald der Zunder entfernt ist, sorgt das Gleichlauffräsen für die feine Oberflächengüte, die für das endgültige Profil erforderlich ist.
Eine spezielle CNC-Walzenfräsmaschine kombiniert ein steifes Bett, reibungsarme Führungsbahnen und direkte Servoachsenantriebe. Diese Kombination ermöglicht es dem Fräser, eine konstante Spanlast ohne den Zugeffekt aufrechtzuerhalten, der bei herkömmlichen Maschinen störend ist. Bei einer vollautomatischen CNC-Walzfräsmaschine verwaltet die Steuerung den Übergang zwischen konventionellem Einlauf und Gleichlaufschlichten automatisch im selben Zyklus.
 Automatische CNC-Walzenfräsmaschine mit starrem Bett Diese Maschine wurde für das automatische Gleichlauffräsen von Rollnuten entwickelt und kombiniert ein steifes Vierschienenbett, reibungsarme Führungsbahnen und direkte Servoachsenantriebe, um eine konstante Spanlast aufrechtzuerhalten und Rattern bei der Schwerzerspanung zu reduzieren. Produkt anzeigen →
Bei großen Walzen mit tiefen Halbmondrillen absorbiert eine Hochleistungs-Walzenfräsmaschine mit einer Spindel mit hohem Drehmoment und großem Bettabstand die Vibrationen, die beim Gleichlauffräsen normalerweise zum Rattern führen. Die zusätzliche Masse hält den Einsatz in Kontakt mit der Arbeitsfläche und verhindert, dass das Werkzeug vom Nutprofil abweicht.
Die Wahl zwischen Gleichlauffräsen und konventionellem Fräsen ist keine Stilfrage. Es handelt sich um eine Prozessentscheidung, die auf dem Zustand der Maschine, der Materialoberfläche und der gewünschten Oberfläche basiert. Beginnen Sie mit dem Gleichlauffräsen auf einer stabilen CNC-Ausrüstung für eine saubere Oberflächengüte und eine längere Werkzeuglebensdauer. Wechseln Sie zum konventionellen Fräsen, wenn Sie es mit einem harten Zunder, einer Maschine mit Spiel oder einem manuellen Vorgang zu tun haben, bei dem es auf das Gefühl ankommt. Indem Sie den Schneidmodus an die tatsächlichen Bedingungen anpassen, erhalten Sie gleichmäßige Schnitte, weniger Ausschuss und ein längeres Werkzeugbudget.
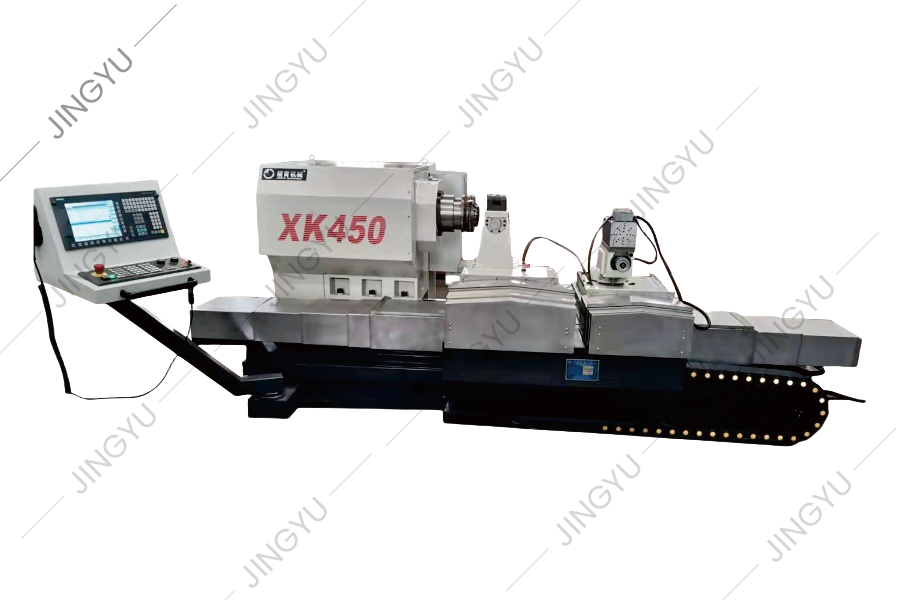
Wir haben umfangreiche Erfahrungen in der Verarbeitung und Verwendung von Bewehrungsrollen gesammelt und eingehende Analysen und Forschungen über d...
Siehe Details
Angesichts der Probleme der Hochgeschwindigkeitsstahlrollenverarbeitung ist die XK8450 CNC Roll Milling Machine eine neue Art von CNC Roll Groove P...
Siehe Details
CK8465H CNC Roll-Drehbett nimmt eine 2 3 lineare Rollführerstruktur mit schwerer Nutzung an, dh zwei rechteckige Führungsschienen, die horizontal a...
Siehe Details
Die CK84 -Serie CNC Roll Drehmaschine nimmt Siemens 828d CNC -System an und wird von einem Servomotor angetrieben. Bei der Gestaltung dieses Werkze...
Siehe Details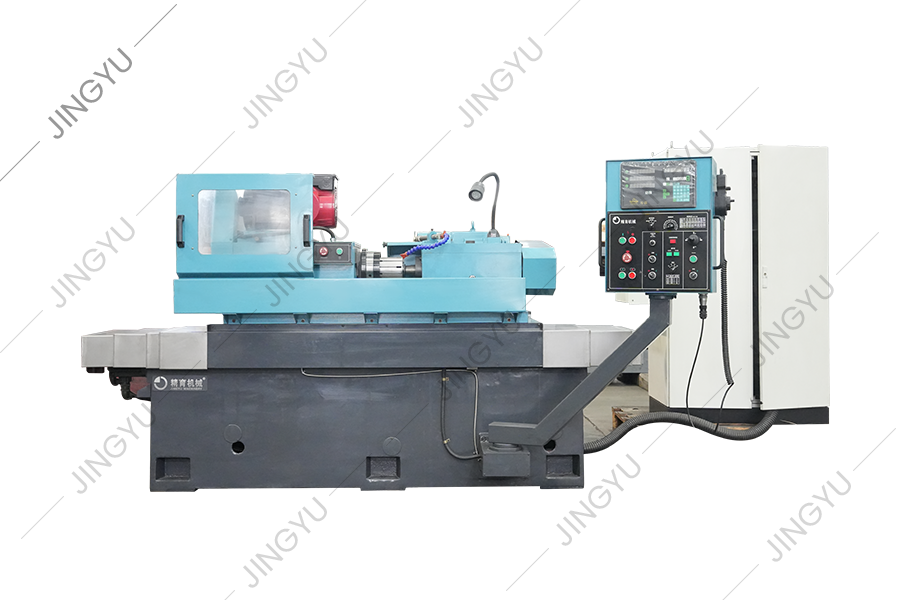
Der Rollring-Mühle wird hauptsächlich zum Mahlen von Wolfram-Carbid-Rollenrollen für die Produktion von Drahtstangen mit Hochgeschwindigkeit verwen...
Siehe Details
Gegenwärtig verwendet das Musterrollsteg im In- und Ausland im Allgemeinen Elektrolyseverfahren, gewöhnliche horizontale Mahlmaschinenmahlen und an...
Siehe Details
Dieses Werkzeugmaschine ist eine neue Art von CNC -Roll -Rillen -Werkzeugmaschine, die auf der Basis der CNC -Roll -Frühling -Maschinenserie des Un...
Siehe Details
MX250 ist eine Standard -Diamantrad -Dressingmaschine, die zur Bildung von Diamanträdern für metallurgische Stahlmühlen verwendet wird. Der Durchme...
Siehe Details
Diese Serie erfolgt hauptsächlich für CNC-Crescent-Fräsmaschinen, um gemeinsame Teile wie Mahlwerkzeughalter, Fräsenschneider, Supportblöcke, Mandr...
Siehe Details
Wir liefern auch andere Ersatzteile, z.
Siehe DetailsNr. 3, Xinghe Road, Zhaxi Industrial Park, Bezirk Chongchuan, Nantong, Provinz Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle Rechte vorbehalten

