


Cat:CNC -Rollfräsmaschine
CNC -Kenn- und Markierungsmaschine
XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Siehe Details
Ein Stahl-Servicecenter, das 600 identische Wellen benötigt, die jeweils mit einer Durchmessertoleranz von ±0,01 mm gedreht werden, steht vor einer einfachen Entscheidung: Vertrauen Sie dem Urteil mehrerer erfahrener Maschinisten und akzeptieren Sie Abweichungen von Teil zu Teil, oder übertragen Sie den Auftrag auf eine CNC-Drehmaschine und lassen Sie ein Programm die Größe für die gesamte Schicht beibehalten. Die kurze Antwort auf die Frage lautet: Eine CNC-Drehmaschine ist eine computergesteuerte Drehmaschine, die ein Werkstück um die eigene Achse dreht, während ein feststehendes Schneidwerkzeug programmierten Pfaden folgt, um Material abzutragen. Diese Anordnung aus einem rotierenden Teil und einem stationären Werkzeug wird als Drehen bezeichnet und ist nach wie vor die effizienteste Methode zur Herstellung runder Bauteile wie Wellen, Scheiben, Buchsen, Hülsen und in der Schwerindustrie tonnenschwere Walzen.
CNC steht für Computer Numerical Kontrolle. Auf einer Drehmaschine wird das Werkstück in einem Spannfutter oder einer Spannzange auf der Spindel eingespannt und mit einer programmierten Geschwindigkeit gedreht, während das Schneidwerkzeug entlang zweier Hauptachsen vorgeschoben wird: X, das den Durchmesser steuert, und Z, das die Länge steuert. Die Maschine führt ein Teileprogramm aus, das normalerweise in G-Code geschrieben ist, und Servomotoren mit Positionsrückmeldung bewegen das Werkzeug zu Koordinaten, die auf Hundertstel oder sogar Tausendstel Millimeter genau sind.
Das bestimmende Detail ist das, was sich dreht. Auf einer Drehbank dreht sich das Werkstück; Bei einer Fräsmaschine dreht sich das Werkzeug. Diese Aufteilung erklärt, warum Drehmaschinen den Markt für runde Teile beherrschen und Fräsmaschinen den Markt für prismatische Teile dominieren. Moderne Maschinen verwischen die Grenze ein wenig: Durch die Ergänzung der Spindel mit angetriebenen Werkzeugen und einer C-Achse entsteht eine Fräs-Drehmaschine, die Querlöcher bohren, Abflachungen schneiden und Sechskantprofile fräsen kann, ohne das Teil aus dem Spannfutter zu nehmen.
Die Technologie selbst ist ausgereift. Die numerische Steuerung entstand in den 1950er Jahren und die Computersteuerung verbreitete sich in den 1970er und 1980er Jahren. Was sich seitdem geändert hat, sind die Kosten, die Benutzerfreundlichkeit der Steuerung und die Zuverlässigkeit der Feedback-Komponenten. Das Ergebnis ist, dass Betriebe nahezu jeder Größe heute stundenlang CNC-Drehmaschinen betreiben, wobei ein Bediener mehrere Maschinen überwacht.
Jede CNC-Drehmaschine, von der kompakten Tischmaschine bis zur 30-Tonnen-Rollendrehmaschine, wird aus den gleichen Kerngruppen zusammengesetzt:
Eine Maschine deckt die meisten Dreharbeiten ab, da der Revolver die Werkzeuge automatisch wechselt und die Schlitten jeder programmierten Bahn folgen können. Die Standardoperationen sind:
Eine 2-Achsen-Drehmaschine, die sich nur in X und Z bewegt, erledigt die meisten Dreharbeiten. Durch das Hinzufügen angetriebener Werkzeuge und einer C-Achse entsteht eine 3-Achsen-Fräs-Drehmaschine, die Querbohren und Fräsen ermöglicht. Eine Gegenspindel bewegt das Teil zur Rückseitenbearbeitung zu einer zweiten Spindel, und Konfigurationen mit vier oder mehr Achsen ermöglichen das gleichzeitige Schneiden großer Werkstücke mit mehreren Werkzeugen.
Horizontaldrehmaschinen sind die Standardanordnung. Vertikaldrehmaschinen, bei denen die Spindel nach oben zeigt und das Teil flach auf einem Drehtisch liegt, eignen sich für große, schwere Scheiben wie Flansche, Schwungräder und Bremsscheiben, da das Teil durch die Schwerkraft sitzt, anstatt sein volles Gewicht auf den Spannbacken zu hängen.
Am Ende sind Maschinen eher auf das Werkstück als auf den Katalog ausgerichtet. Hochleistungs-Horizontaldrehmaschinen verfügen über Drehbewegungen im Hunderter-Millimeter-Bereich mit Spitzenabständen von 3.500 mm und mehr, massive Gussbetten und Lünetten, die tonnenschwere Werkstücke tragen. Maschinen dieser Klasse gibt es, weil eine Standarddrehmaschine, wie genau sie auch sein mag, nie steif genug für die Schnitte war, die große Schmiedeteile erfordern.
 Hochleistungs-CNC-Rollendrehmaschine Technische Parameter Produkt anzeigen →
Der praktische Unterschied liegt in der Wiederholgenauigkeit und darin, wo der Wert lebt: Eine manuelle Drehmaschine belohnt die Hände des Bedieners, während eine CNC-Drehmaschine das Programm und die Steifigkeit der Maschine belohnt. Als Faustregel für allgemeine Stahlarbeiten gilt, dass geschicktes manuelles Drehen bei etwa ±0,05 mm liegt, während eine gesunde CNC-Drehmaschine ±0,01 mm oder besser hält und dies bei Teil Nr. 600 genauso genau wiederholt wie bei Teil Nr. 1.
| Aspekt | Manuelle Drehmaschine | CNC-Drehmaschine |
|---|---|---|
| Control | Handräder, Wählscheiben, Beurteilung durch den Bediener | G-Code-Programm und Servoantriebe |
| Typische Toleranz | Etwa ±0,05 mm, abhängig vom Bediener | ±0,01 mm oder besser, maschinenabhängig |
| Wiederholbarkeit | Variiert von Teil zu Teil | Konsistent über die gesamte Charge hinweg |
| Komplexe Profile | Langsam, benötigt häufig Formwerkzeuge | Programmierte Konturen ohne Spezialwerkzeug |
| Wirtschaftliche Losgröße | Einzelanfertigungen und Reparaturarbeiten | Von kleinen Auflagen bis hin zu großen Produktionschargen |
| Rolle des Operators | Kontinuierliches handwerkliches Schneiden | Programmieren, Laden und Überwachen |
Stahlwalzwerke zeigen, was eine Produktionsdrehmaschine aushalten muss. Arbeitswalzen und Stützwalzen verlieren an Durchmesser und entwickeln Verschleißmuster, die nach einem Zeitplan erneuert werden müssen. Bewehrungswalzen weisen halbmondförmige Rillen und Rippenkonturen auf, die bei Abnutzung präzise nachgeschnitten werden müssen, und in Drahtwalzwerken werden Walzringe betrieben, die über die gesamte Ringfläche hinweg einen einheitlichen Durchmesser benötigen.
Nichts davon ähnelt dem Lohndrehen. Diese Werkstücke sind lang, schwer und belasten die Werkzeuge und setzen jede Maschine mit einem leichten Bett aus, weshalb es überhaupt rollenspezifische CNC-Drehmaschinen gibt: verstärkte Betten, übergroße Schwingen, in Tonnen angegebene Lünetten und auf große Durchmesser und langsame, kraftvolle Schnitte abgestimmte Steuerungen. Eine speziell gebaute CNC-Rollendrehmaschine ist genau für diesen Arbeitszyklus konfiguriert, und Käufer, die spezielle Maschinen für Rollenringe vergleichen, können mit den Gründen beginnen, warum eine CNC-Rollenringdrehmaschine eine eigene Kategorie verdient hat.
 Hocheffiziente CNC-Rollendrehmaschine Technische Parameter Produkt anzeigen →
Wenn für das gleiche Werkstück auch gefräste Nuten anstelle einer reinen Drehbearbeitung erforderlich sind, schneiden kombinierte Fräs-Walzen-Plattformen beide Merkmale in einer Aufspannung, was wichtig ist, da das Umspannen einer Multi-Tonnen-Walze zwischen den Arbeitsgängen sowohl Genauigkeit als auch Zeit birgt.
Spezifikationen bedeuten nur dann etwas, wenn sie auf Ihre Teile abgestimmt sind. Arbeiten Sie die Checkliste in dieser Reihenfolge ab:
Sicherheit gehört auf die gleiche Liste. Vollständiger Schutz, verriegelte Türen und geschulte Bediener sollten Teil des Kaufs sein und nicht erst im Nachhinein. Käufer von Walzenmaschinen können prüfen, wie sie die Betriebssicherheit von CNC-Rollendrehmaschinen verbessern können, bevor sie eine schwere Maschine in Betrieb nehmen.
Die gleiche Überlegung gilt, wenn ein Teil sowohl gedreht als auch gefräst werden muss. Eine Präzisions-Wälzwalzendrehmaschine, die beide Vorgänge in einer einzigen Aufspannung ausführt, eliminiert das Ausrichtungsrisiko beim Verschieben eines schweren Bauteils zwischen Maschinen und macht den Preisunterschied oft bereits im ersten Jahr durch geringere Handhabung und weniger Ausschussteile wett.
Bei einer CNC-Drehmaschine arbeiten drei Dinge zusammen: eine Spindel, die das Werkstück dreht, servoangetriebene Schlitten, die stationäre Werkzeuge ohne Drift positionieren, und eine Steuerung, die den programmierten Weg vom ersten bis zum letzten Teil beibehält. Wählen Sie eine 2-Achsen-Maschine für einfache runde Teile, fügen Sie angetriebene Werkzeuge hinzu, wenn sich die Funktionen vervielfachen, und steigen Sie auf schwere, rollenspezifische Plattformen um, wenn die Teile Tonnen wiegen und die Toleranzen immer noch Hundertstelmillimeter betragen. Passen Sie zuerst die Maschine an das Werkstück und dann an die Broschüre an, und die Investition amortisiert sich in Chargen, die die Maschine jedes Mal in der gleichen Größe verlassen.

XK9350 series CNC rebar roll crescent groove milling machine is the upgraded product of XK500 type, which is suitable for processing rolls with dia...
Siehe Details
Diese Serie von Werkzeugmaschinen kann Crescent -Rillen automatisch mit unterschiedlichen Rotationsrichtungen und jedem Helixwinkel schneiden. Es k...
Siehe Details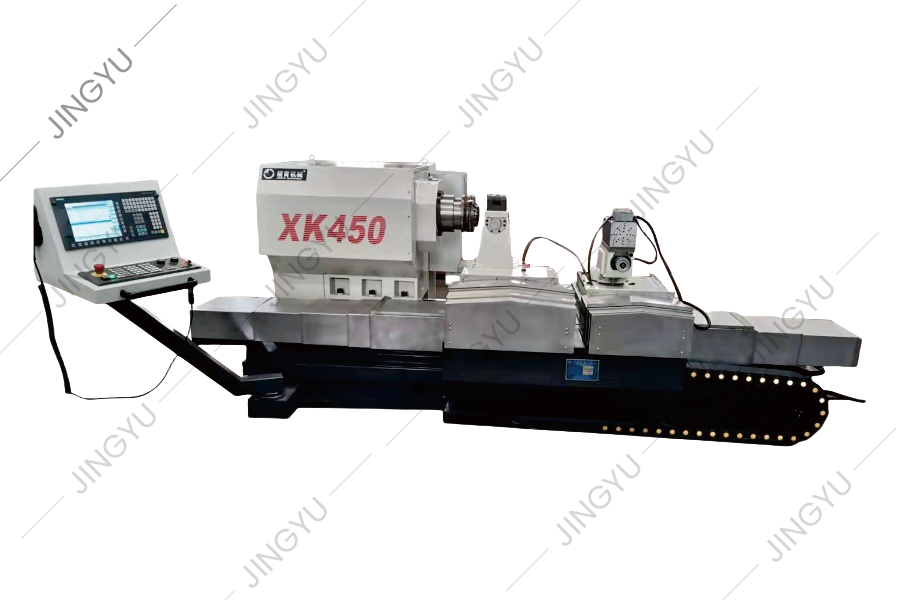
Wir haben umfangreiche Erfahrungen in der Verarbeitung und Verwendung von Bewehrungsrollen gesammelt und eingehende Analysen und Forschungen über d...
Siehe Details
CK8465H CNC Roll-Drehbett nimmt eine 2 3 lineare Rollführerstruktur mit schwerer Nutzung an, dh zwei rechteckige Führungsschienen, die horizontal a...
Siehe Details
Die CK84 -Serie CNC Roll Drehmaschine nimmt Siemens 828d CNC -System an und wird von einem Servomotor angetrieben. Bei der Gestaltung dieses Werkze...
Siehe Details
Das CK450 -Schadensbett CNC -Drehmaschine übernimmt das deutsche Siemens -Kontrollsystem. Das Aussehen, das Betriebssystem und das Sicherheitsschut...
Siehe Details
Alle drei Achsen der Maschine sind 50 × P10-Kugelschrauben auf P3-Ebene, und der Montageprozess des 2-End-festen Anspruchs wird verwendet, um die a...
Siehe Details
MK8450 CNC-Rollmühle wird hauptsächlich zum rauen Mahlen, zum Halbfinish-Mahlen, zum feinen Schleifen und zum nicht-landwirtschaftlichen Mahlen der...
Siehe Details
Diese Maschine wird hauptsächlich zum Mahlen und Reparieren des Fräsers der Roll -Gewinde -Kreuzrippe verwendet, die den Rand des Randes des Stabmü...
Siehe Details
Diese Serie enthält hauptsächlich gemeinsame Teile für CNC-TC-Ring-Schleifmaschinen und Verbundrollenschleifmaschinen wie Dormen, dynamische und st...
Siehe DetailsNr. 3, Xinghe Road, Zhaxi Industrial Park, Bezirk Chongchuan, Nantong, Provinz Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle Rechte vorbehalten

